焊接是什麼?原理與適用對象
焊接是一種將兩個或多個材料永久接合的加工技術,在金屬加工、機械製造、鋼構工程、汽車零件、管線工程、設備製造與建築施工中都十分常見。其基本原理,是透過局部加熱、熔融、壓力,或熱與壓力同時作用,使接合區域形成具有一定機械強度的連結。
多數人提到焊接,第一時間會想到火花與高溫,但實際上的焊接技術非常多元,不同方法的熱源、填料、保護方式與應用條件都不相同。有些焊接需要額外加入焊條或焊絲,有些則直接利用母材本身熔合;有些適合厚鋼板與大型結構,有些則著重薄板、精密零件或外觀品質。
簡單來說:焊接沒有單一「最好」的方法,真正重要的是先確認材料種類、板厚、接頭結構、施工位置、強度要求與外觀需求,再決定適合的焊接製程。
如果你是剛接觸金屬加工的新手,可以先從理解焊接種類與用途開始;如果你是工廠採購、工程管理或設備業者,則要更進一步確認圖面規格、材料證明、焊道品質與驗收標準。對工程人員而言,焊接更不只是「把兩塊鐵接起來」,而是一套涉及材料、設備、熱輸入與品質控制的完整製程。
常見焊接種類有哪些?先了解不同方法的差異
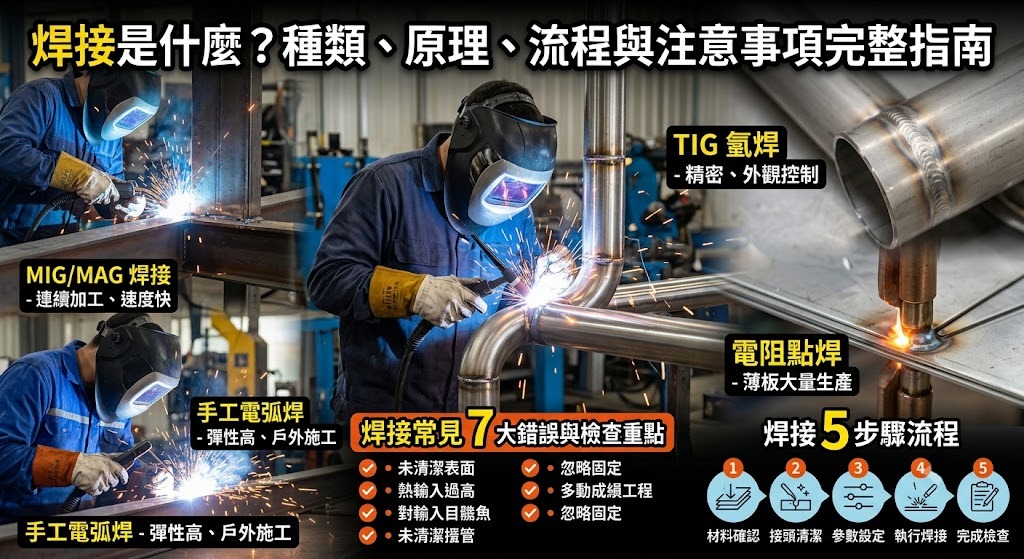
焊接方式很多,實務上會依產業、材料與工件條件選擇。一般使用者最常接觸到的,包括手工電弧焊、氣體保護金屬電弧焊、鎢極氣體保護電弧焊、電阻點焊與埋弧焊等。了解基本差異,可以避免只用「價格」判斷加工方式。
1. 手工電弧焊
手工電弧焊利用電弧產生高溫,使焊條與母材局部熔化形成焊道。設備相對簡單,施工彈性高,因此常見於鋼構、維修、戶外工程與現場施工。其品質會受到焊工操作熟練度影響,因此焊接姿勢、電流、焊條角度與移動速度都很重要。
2. MIG/MAG 焊接
MIG/MAG 類型的氣體保護焊,通常以連續送進的焊絲作為電極與填充材料,並利用保護氣體降低熔池受到空氣污染的機會。其焊接速度較快、連續作業效率高,因此常見於鈑金、設備製造、汽車零件與量產加工。
3. TIG 氬焊
TIG 焊接常被稱為氬焊,使用非消耗性鎢極產生電弧,並搭配惰性氣體保護焊接區域。它的特色是熱輸入與熔池控制較細緻,焊道外觀也較容易控制,因此常用於不鏽鋼、鋁合金、薄板、管件與較重視外觀的精密加工。
4. 電阻點焊
點焊利用電流通過工件接觸位置所產生的電阻熱,使兩片金屬在壓力作用下形成局部接合。這種方式特別適合薄板與大量重複加工,因此在汽車車身、金屬外殼與板金製品上十分常見。
5. 埋弧焊
埋弧焊是在焊接區域覆蓋焊劑,電弧位於焊劑層下方進行。其特點是沉積效率高、適合長焊道與較厚材料,因此在大型鋼構、壓力容器、造船與重型設備製造中具有一定應用。
為什麼需要焊接?常見應用情境與加工需求
焊接最大的特色,在於可以形成相對穩定的永久接合。相較螺絲、鉚釘等機械式固定方式,焊接不一定需要額外增加大量固定零件,並且能依結構設計形成連續接頭,因此在需要承載、密封、輕量化或複雜造型的產品上非常重要。
例如鋼構工程會利用焊接連接梁柱與零組件;機械設備會透過焊接製作機架、底座與外框;食品設備常需要不鏽鋼焊接與後續表面處理;汽車產業則大量使用點焊與自動化焊接完成鈑件組裝。除此之外,欄杆、鐵件、金屬家具、桶槽、管線與各類客製化金屬製品,也都經常需要焊接。
- 鋼構與建築金屬工程
- 機械設備機架與零組件
- 不鏽鋼設備與管件
- 汽車、機車與交通工具零件
- 鈑金外殼與金屬箱體
- 桶槽、壓力設備與大型結構
- 金屬家具、鐵件與客製化加工
焊接怎麼做?從加工條件到完成檢查的 5 步驟
實際焊接流程會因工件與製程不同而調整,但從加工管理的角度來看,大致可以分為材料確認、接頭準備、參數設定、正式焊接與完成檢查五個階段。這五步若前面沒做好,後面就很容易出現返工或品質不穩定。
步驟 1:確認材料與圖面要求
首先要確認母材種類、厚度、尺寸、接頭形式與圖面規格。碳鋼、不鏽鋼、鋁合金等材料的焊接特性不同,不能完全套用相同的條件。若是工程或量產零件,也要先確認焊道尺寸、位置、公差與後續加工要求。
步驟 2:做好接頭與表面準備
焊接位置若存在油污、鏽蝕、氧化層、塗料或其他污染物,可能影響熔合狀況與焊道品質。因此施工前通常會先進行清潔,必要時依板厚與接頭形式加工坡口,並將工件定位固定。
步驟 3:設定焊接參數與耗材
焊接電流、電壓、送絲速度、行走速度、保護氣體與填料,都會影響焊接結果。參數過低可能造成熔合不足,過高則可能增加燒穿、飛濺、變形或熱影響區過大的問題。因此不能只靠固定數值,而要根據材料與工件條件調整。
步驟 4:執行焊接並控制熱輸入
正式施工時,除了焊槍或焊條角度,行走速度、焊接順序與熱累積也很重要。尤其薄板、不鏽鋼或外觀件,如果熱輸入過大,很容易產生變形、氧化或尺寸偏差。大型結構則還要考慮焊接順序與殘留應力。
步驟 5:完成後檢查焊道與尺寸
焊接完成後不能只看「有沒有黏住」,還要檢查焊道外觀、尺寸、熔合狀況、咬邊、氣孔、裂紋與變形。一般加工可先透過目視檢查,對品質要求較高的工件,則可能需要進一步採用其他非破壞檢測方式。
焊接方式怎麼選?常見焊接方法比較表
| 焊接方式 | 主要特色 | 常見材料 | 常見應用 |
|---|---|---|---|
| 手工電弧焊 | 設備彈性高,適合現場施工與維修 | 碳鋼、部分合金鋼 | 鋼構、工程維修、現場組裝 |
| MIG/MAG | 焊接速度快,適合連續加工 | 碳鋼、不鏽鋼、鋁合金等 | 鈑金、汽車零件、機械設備 |
| TIG 氬焊 | 控制細緻,焊道外觀較容易管理 | 不鏽鋼、鋁合金、薄板 | 精密零件、管件、外觀件 |
| 點焊 | 速度快,適合薄板大量生產 | 鋼板、薄金屬板 | 車體、外殼、板金組裝 |
| 埋弧焊 | 沉積效率高,適合長焊道與厚件 | 碳鋼、低合金鋼等 | 大型鋼構、造船、壓力設備 |
這張表只能作為初步理解,真正選擇焊接方式時仍要考慮材料牌號、厚度、接頭位置、設備條件、產量與品質規範。相同工件在不同工廠,也可能因設備與生產流程不同而使用不同製程。
焊接常見錯誤與避雷:這 7 點最容易影響品質
1. 沒確認材料就直接開始焊
不同材料的熔點、熱傳導與冶金特性不同,如果連母材都沒有確認,就直接套用既有參數,很容易造成焊接品質不穩定。尤其混合材料或特殊合金,更需要先確認加工條件。
2. 焊接前沒有清潔表面
油污、鐵鏽、氧化層與表面塗層都可能影響焊接穩定性。很多氣孔、污染或熔合問題,源頭其實不是焊工技術,而是前處理沒有做好。
3. 只追求漂亮焊道
焊道外觀整齊確實重要,但「看起來漂亮」不等於內部一定熔合良好。對結構件而言,更重要的是接頭完整性、尺寸與規範是否符合要求,不能只靠表面判斷。
4. 焊接熱輸入過高
電流過高或停留時間過長,可能導致薄板燒穿、工件變形、熱影響區擴大。尤其不鏽鋼與薄板製品,熱控制往往是成品外觀與尺寸穩定性的關鍵。
5. 忽略工件固定與焊接順序
焊接過程伴隨局部加熱與冷卻,如果固定方式與焊接順序沒有規劃,工件可能產生翹曲與尺寸偏差。大型結構與長焊道更需要在施工前規劃。
6. 沒有設定明確驗收標準
如果委外焊接時只說「幫我焊牢一點」,後續很容易對品質產生不同認知。最好在加工前確認圖面、尺寸、公差、焊道要求、表面處理與必要的檢查方式。
7. 忽略焊接作業安全
焊接會產生高溫、強光、火花、煙塵與電氣風險,因此需要適當的個人防護、通風與作業環境管理。焊接工作不適合在缺乏設備與安全措施的情況下自行嘗試,尤其密閉空間、易燃物附近與特殊金屬材料更應依作業規範處理。
焊接進階技巧與最佳實務:從「焊得上」進一步做到穩定
1. 先建立固定焊接條件
如果是重複性產品或量產工件,建議將材料、焊材、氣體、設備參數、接頭與施工條件記錄下來。這樣可以降低每次重新摸索的時間,也方便在出現品質差異時進行追查。
2. 將變形控制納入製程規劃
焊接最大的加工難題之一就是熱變形。可以從治具固定、跳焊、對稱施工、焊接順序與熱輸入管理等方向改善。不要等焊完才想辦法校正,因為後續整形往往會增加額外成本。
3. 品質檢查要配合產品用途
一般非關鍵零件與高承載結構的焊接要求並不相同。驗收方式應配合產品風險、設計要求與相關規範,而不是所有工件都採用相同檢查標準。
4. 將焊接與後加工一起考慮
如果產品後續還要研磨、拋光、噴漆、鍍膜、酸洗或機械加工,焊接階段就要預留後加工條件。只看焊接單站最省時間,不一定代表整體生產成本最低。
結論:焊接怎麼選才合適?先從材料與需求開始
焊接看似是一項常見的金屬加工技術,但從材料選擇、接頭設計、設備設定、焊材與保護氣體,到熱輸入、施工順序與品質檢查,每一個環節都可能影響最終結果。因此真正判斷焊接方式時,不能只問「哪一種焊接最好」,而應該先問「我要焊什麼材料、厚度多少、產品用途是什麼、品質要求到哪裡」。
如果只是一般鐵件加工,需求可能以效率、成本與施工方便性為主;如果是不鏽鋼設備、薄板或外觀件,則會更重視焊道控制與變形;如果是大型結構或具有承載需求的零件,就需要更完整的製程與品質規範。把需求說清楚,往往比單純指定某種焊接方式更重要。
下一步建議:如果有焊接加工需求,可先整理材料種類、板厚、尺寸、數量、圖面、使用環境與表面處理要求,再與加工廠討論適合的焊接方式與驗收條件,比只詢問單一價格更容易取得符合需求的方案。
焊接 FAQ 常見問題
Q1:焊接是什麼?
焊接是利用熱能、壓力或兩者配合,使兩個或多個材料形成永久接合的加工方式,常見於金屬製造、鋼構、設備、鈑金與管件加工。
Q2:常見的焊接方式有哪些?
常見方法包含手工電弧焊、MIG/MAG、TIG 氬焊、電阻點焊與埋弧焊等,各自適合不同材料、板厚、產量與產品品質要求。
Q3:氬焊和一般焊接有什麼差別?
氬焊通常指 TIG 焊接,利用惰性氣體保護焊接區域,能較細緻控制熔池與熱輸入,常用於不鏽鋼、鋁合金、薄板與重視外觀的工件。
Q4:焊接前為什麼要清潔金屬表面?
油污、鏽蝕、氧化層與塗料可能干擾熔池與接合品質,增加氣孔、污染或熔合不良的可能,因此焊接前的表面清潔非常重要。
Q5:焊道漂亮就代表焊接品質好嗎?
不一定。焊道外觀只是品質判斷的一部分,還要考慮熔合、尺寸、裂紋、氣孔、咬邊與結構要求,重要工件可能還需要進一步檢查。
Q6:不鏽鋼可以焊接嗎?
可以,不鏽鋼有多種焊接方式可選擇,常見包含 TIG 與 MIG 等,但仍需依材料牌號、板厚、產品用途與表面品質要求調整施工條件。
Q7:鋁合金可以焊接嗎?
部分鋁合金可以透過 TIG、MIG 等方式進行焊接,但鋁材導熱快且表面容易形成氧化層,因此前處理、設備與參數控制特別重要。
Q8:焊接為什麼會造成金屬變形?
焊接區域會經歷局部加熱與冷卻,不均勻的熱膨脹與收縮會形成殘留應力與變形,因此需透過治具、施工順序與熱輸入管理降低影響。
Q9:找焊接加工廠前要準備哪些資料?
建議準備材料種類、板厚、尺寸、數量、圖面、接頭位置、用途與表面處理要求,資訊越完整,加工廠越容易評估製程與報價。
Q10:焊接可以自己在家操作嗎?
焊接涉及高溫、電氣、強光、火花與煙塵等風險,若沒有合適設備、通風、防護與操作訓練,不建議自行進行焊接作業。
